English
 русский
 Español

¿Cómo se fabrica la tela no tejida PP Spunbond? Del polímero al rollo terminado
Inicio / Noticias / Noticias de la industria / ¿Cómo se fabrica la tela no tejida PP Spunbond? Del polímero al rollo terminado
La pregunta "¿Cómo se fabrica la tela no tejida PP spunbond?" Merece una respuesta concreta, porque la secuencia del polímero al rollo decide todo lo que el comprador medirá más adelante: uniformidad del gramaje, resistencia a la tracción, suavidad y el patrón en relieve en la superficie. Toda la transformación ocurre en una línea continua: Tela no tejida hilada de PP comienza como bolitas de resina translúcidas y llega a la bobinadora en minutos, no días.
La fabricación de no tejidos Spunbond es un proceso en línea de un solo paso que extruye polipropileno fundido en filamentos continuos, coloca los filamentos en una red aleatoria y une térmicamente la red a la tela. Como no se teje ni se teje nada, la tela se fabrica directamente a partir de polímeros, lo que mantiene el proceso rápido, automatizado y comparativamente bajo costo.
Contenido
El grado de polímero es la primera palanca de calidad. Una línea de hilado no puede compensar una resina con un comportamiento de flujo incorrecto, porque el índice de flujo de fusión (MFI) establece toda la ventana de procesamiento. Los fabricantes utilizan homopolímero de polipropileno con un MFI de aproximadamente 25 a 40 g/10 min. El material se funde a cerca de 165 °C y funciona a temperaturas de fusión entre 220 y 260 °C.
Los aditivos se manejan como masterbatch (pigmentos, estabilizadores UV, agentes antiestáticos o acabados hidrófilos) dosificados en la tolva entre 0,5 y 5% en peso. Una unidad de dosificación mezcla el masterbatch continuamente para que el color y las propiedades funcionales se mantengan uniformes en todo el rollo, un detalle que se vuelve crítico cuando la misma tela debe coincidir en múltiples turnos de producción.
El índice de flujo de fusión (MFI) es la cantidad de gramos de polímero fundido que pasan a través de un troquel estandarizado en 10 minutos bajo una carga y temperatura fijas. Un MFI más alto significa una menor viscosidad de la masa fundida, lo que produce filamentos más finos pero exige un control de temperatura más estricto a lo largo del troquel.
| Parámetro | Valor típico | Efecto en el proceso |
| derretir flow index | 25-40 g/10 minutos | Una viscosidad más baja permite filamentos más finos y un mayor rendimiento |
| derretiring point | 160–165°C | Define la ventana de temperatura de extrusión y unión. |
| Carga de masterbatch | 0,5-5% en peso | Agrega color, resistencia a los rayos UV o repelencia al agua. |
| Contenido de humedad | Por debajo del 0,1% | Previene cambios de viscosidad y depósitos en la superficie de la hilera |
Una corriente fundida estable y libre de partículas es la condición previa para una banda uniforme. Cualquier pulso en la masa fundida aparece más tarde como una raya de espesor o un punto blando en el rollo.
La extrusora funde la resina a 220-260 °C. Luego, la masa fundida pasa a través de un cambiador de malla o paquete de filtro, generalmente de malla 40 a 120, que elimina geles y contaminantes, y una bomba de engranajes mide un flujo volumétrico constante hacia la matriz. El troquel distribuye la masa fundida a lo largo de todo el ancho de la línea (de 1,6 ma 3,2 m en las líneas de producción construidas y operadas por Jiangyin Jingang Non-Woven Co., Ltd.) para que cada zona de filamento reciba el mismo rendimiento.
Tolerancia del proceso: una variación de la temperatura de fusión de ±5 °C en la matriz puede cambiar el diámetro del filamento y crear una variación visible del peso base en toda la banda. Las líneas modernas monitorean la presión del troquel, la velocidad de la bomba y las temperaturas de la zona para mantener estable el perfil de la masa fundida.
La finura del filamento (normalmente de 1,5 a 3 deniers) se decide mediante la combinación de aire de enfriamiento y velocidad de extracción, no solo por el tamaño del orificio de la hilera.
La masa fundida sale de la hilera a través de varios cientos a miles de finos capilares. Un sistema de enfriamiento por aire enfría los filamentos frescos, mientras que el aire aspirado a alta velocidad los estira. Los filamentos atenuados y enfriados se colocan sobre una cinta formadora en movimiento, cuya succión los mantiene como una red aleatoria y enredada lista para unirse.
La temperatura de unión y el patrón del rodillo grabado determinan la resistencia a la tracción, la sensación al tacto y la textura de la superficie. La banda suelta pasa entre rodillos de calandria calentados (generalmente un rodillo liso y un rodillo grabado) y el calor localizado más presión fusiona los filamentos solo donde aterriza el patrón en relieve. Las áreas de unión estándar van del 12 al 25% de la superficie de la red; Más área de unión aumenta la resistencia y la rigidez, mientras que menos área mantiene la tela suave.
El patrón grabado también produce los efectos de superficie familiares que los convertidores especifican: los estilos a cuadros, sésamo, cruz e impresos que se ven en maletas, forros de sofás, bolsos y productos de entretela.
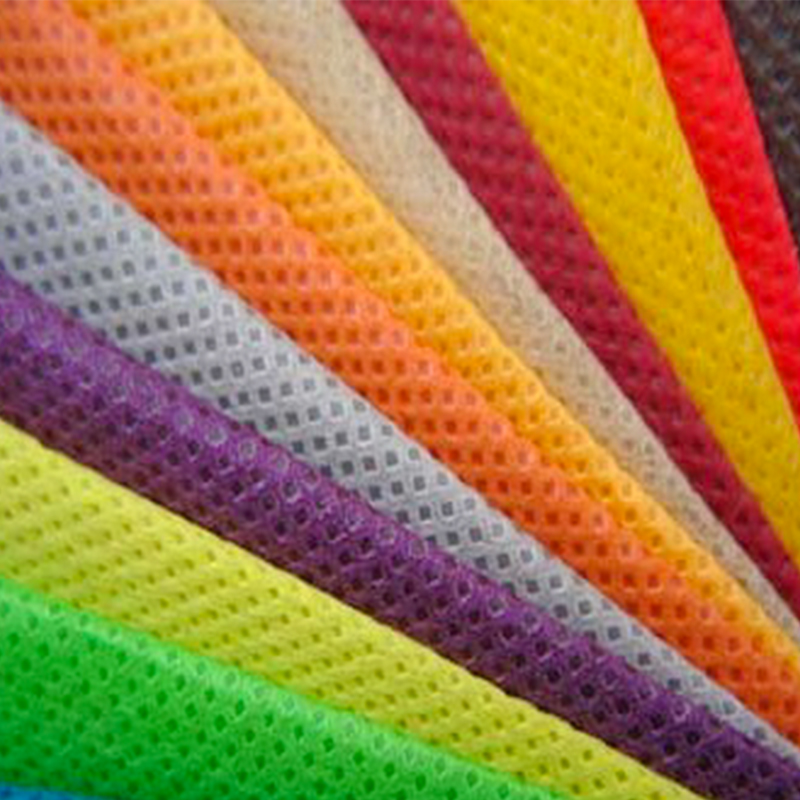 Tela no tejida PP Spunbond de color a cuadros para bolsas de equipaje Este no tejido de polipropileno duradero presenta una textura a cuadros que mejora el agarre y el atractivo visual, lo que lo convierte en una capa central confiable para equipaje, bolsas de compras y aplicaciones de entretela. Ver producto →
Área de unión de un vistazo: entre el 12% y el 25% de la red se fusiona en la calandria. Por debajo del 12%, aumenta el riesgo de delaminación; Por encima del 25%, la tela se vuelve rígida y pierde caída.
La sección de acabado separa un rollo principal básico de un producto listo para convertir. Después de la unión, la línea puede ejecutar un tratamiento corona para aumentar la energía de la superficie y mejorar la imprimibilidad, aplicar acabados químicos como tratamientos antiestáticos, hidrófilos o retardantes de llama y secar la banda.
Para calidades impresas, la sección de acabado integra una estación de impresión después del tratamiento corona; De esta manera se producen rollos de papel de regalo y bolsas de la compra en anchos adaptados al plan de corte del convertidor. Luego, la bobinadora construye un rollo principal con tensión controlada, una estación de corte lo corta a los anchos exactos y la inspección en línea marca los defectos de peso base, poros y bordes antes de empacar.
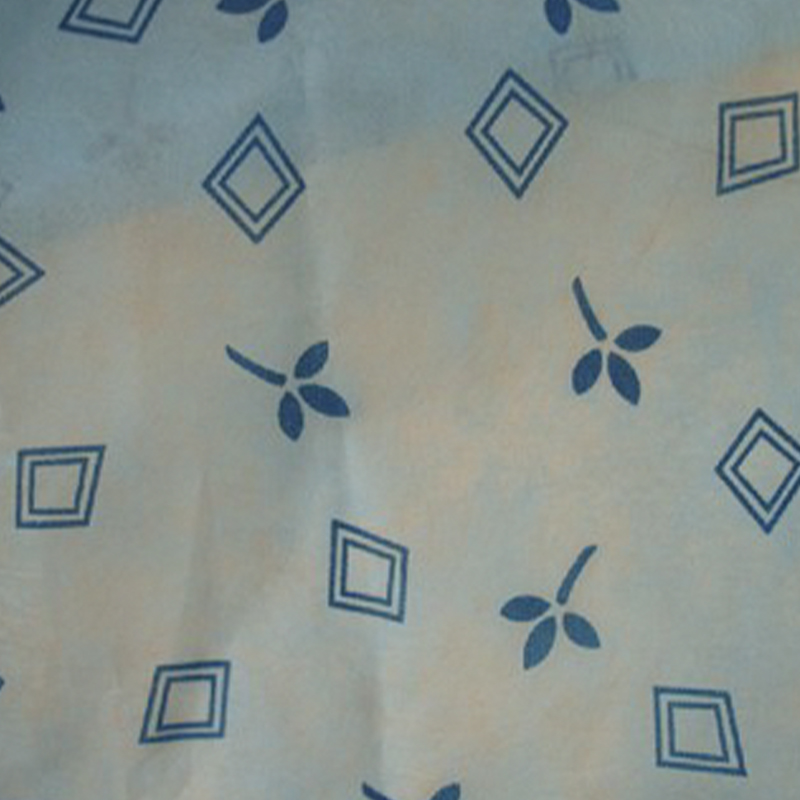 Tela no tejida Spunbond impresa PP para embalaje de regalo Este no tejido de polipropileno impreso ofrece patrones vibrantes y personalizables y flexibilidad resistente a desgarros, ideal para envolver regalos y crear marcas, manteniendo al mismo tiempo un rendimiento de embalaje rentable y ecológico. Ver producto →
Control de calidad en la etapa de rodillo: se extraen muestras por turno para verificar el peso base, la resistencia a la tracción MD/CD, el alargamiento, la cabeza hidrostática y la dureza del rodillo. Los certificados de análisis viajan con cada rollo para que el comprador pueda verificar los mismos valores que monitoreó el operador.
Cada punto de conversión tiene su propia ventana térmica, y la masa fundida pasa la mayor parte de su historia térmica en dos extremos opuestos: fundida en la extrusora y luego rápidamente apagada en la zona de giro.
Un enfriamiento más rápido produce filamentos más finos, pero solo cuando el flujo de polímero aguas arriba es uniforme, razón por la cual la filtración y la medición se ubican directamente antes de la hilera.
Regla general: mantenga el troquel dentro de ±5 °C de la temperatura de fusión y la calandria dentro de ±3 °C en toda la cara del rodillo. La deriva térmica en cualquier punto tiende a aparecer como turbidez, rayas duras o una repetición de la marca del calendario en el rollo terminado.
Los mismos parámetros que monitorean los operadores son los que los compradores deben verificar en un certificado de análisis o en una hoja de especificaciones de la máquina. Para los compradores de telas, eso significa la tolerancia del gramaje, la relación de tracción MD/CD y el patrón en relieve. Para la capacidad de planificación de las plantas, el punto de partida es la relación entre el ancho de la línea, el rango de peso de la tela y el espacio del piso.
| Ancho de línea | Pesos básicos típicos | Mejor ajuste | Principal compensación |
| 1,6 metros | 10–150 g/m² | Ejecuciones piloto, acabados especiales, pedidos reducidos | Menor producción por hora |
| 2,4 metros | 10–150 g/m² | Convertidores de tamaño mediano que equilibran flexibilidad y volumen | Rendimiento medio |
| 3,2 metros | 15–150 g/m² | Rollos padres de gran volumen para corte | Tiradas mínimas más grandes |
Jiangyin Jingang Non-Woven Co., Ltd., que opera desde 1999, desarrolló su tecnología spunbond de estilo alemán en 2002 y desde entonces ha llevado a cabo la producción de telas y la construcción de maquinaria en paralelo. Cuando discutes un proyecto con el equipo, puedes comparar un Máquina para fabricar telas no tejidas de PP especificación frente a muestras de tela producidas en el mismo tipo de línea: una forma breve de validar la calidad antes de comprometerse con el equipo.
Respuestas breves y directas a las preguntas que los compradores hacen con más frecuencia después de leer la descripción del proceso.
Resina de homopolímero de polipropileno con un índice de flujo de fusión de aproximadamente 25 a 40 g/10 min. Durante el paso de extrusión se introducen pigmentos, estabilizadores UV y aditivos funcionales como masterbatch.
De diez a veinte minutos desde la tolva hasta la bobinadora en línea continua. El tiempo total del ciclo está dominado por los controles de calidad en línea y el manejo de los rollos al final de la línea, no por la conversión del polímero en sí.
La mayoría de las líneas procesan de 10 a 150 g/m² sin un cambio importante. Los grados ligeros de cerca de 10 g/m² se utilizan en agricultura y embalaje, mientras que los grados pesados son típicos para revestimiento de muebles y aplicaciones industriales. Por debajo de 10 g/m², la uniformidad de la banda se vuelve difícil; por encima de 150 g/m² se utilizan procesos de spunmelt o punzonado.
La calidad de la resina, el patrón de unión, la tolerancia del gramaje y los pasos de acabado (corona, impresión, tratamientos químicos) explican la mayor parte de la diferencia. Simplemente se puede producir un rollo más económico con tolerancias más amplias, así que verifique el certificado de análisis antes de comparar precios.
La pregunta "¿Cómo se fabrica la tela no tejida PP spunbond?" Merece una respuesta concreta, porque la secuenc...
READ MOREEn la producción de prendas de vestir, los defectos de entretela salen a la luz tarde y cuestan dinero: un cue...
READ MOREChanclas de tejido liso de polipropileno spunbond. En una línea de corte de bolsas de alta velocidad, eso sign...
READ MOREEn una planta de embalaje del este de China, el cambio en la producción de bolsas reutilizables de polipropile...
READ MORELos no tejidos de polipropileno spunbond son el material de cobertura predeterminado en la agricultura y la co...
READ MORE


Proveedores mayoristas de tejidos no tejidos fundidos por soplado